Descrição técnica
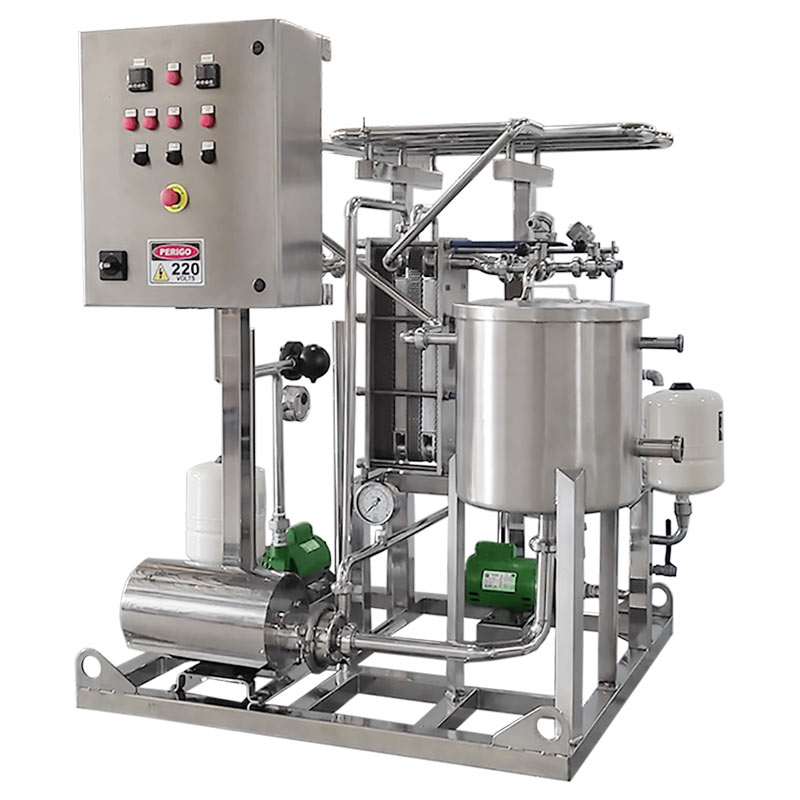
Características do nosso Pasteurizador Flash Safety Fluid: Alta Eficiência: Maximizamos a transferência de calor, reduzindo o consumo de energia e otimizando o processo. Baixo Acúmulo de Incrustações: Design inteligente que minimiza interrupções e garante a continuidade da sua produção. Manutenção e Limpeza Simplificadas: Facilidade na manutenção e limpeza, otimizando o tempo de operação. Flexibilidade e Escalabilidade: Nossos pasteurizadores são projetados para acompanhar o crescimento da sua empresa, com opções de ampliação e adaptação. Personalização Completa: Oferecemos uma ampla gama de modelos, materiais e tipos de fixação, adequados para diversos fluidos, inclusive com sólidos em suspensão. Automação e Rastreabilidade: Opção de sistema totalmente automatizado, com CIP integrado e registro de dados para rastreabilidade completa do processo. Aplicações Versáteis: Ideal para pasteurização de leite e derivados, cerveja, sucos e outros alimentos líquidos. Com uma ampla gama de modelos, tipos de fixação, materiais de placas e gaxetas, nossos pasteurizadores podem trabalhar com diversos fluidos, incluindo aqueles com sólidos em suspensão. Seu projeto pode contar com um produto totalmente automatizado, com CIP integrado e com registro não manipuláveis de todas as temperaturas e vazões desejadas do processo. Um equipamento sob medida a necessidade e recursos disponíveis. Aplicações: Pasteurizadores de leite e produtos derivados, cerveja, sucos e outros produtos. Pasteurizadores Bermo 1 — Visão geral: objetivo e topologia do equipamento A pasteurização tem como objetivo principal reduzir a carga microbiana (patógenos e deteriorantes) a um nível aceitável para segurança alimentar e vida de prateleira, mantendo ao máximo as características sensoriais e nutricionais do produto. Em indústria líquida alimentícia as topologias mais comuns são: HTST contínuo (High-Temperature Short-Time) com trocador de calor (geralmente placas) + tubo de retenção (holding tube) + resfriamento rápido; Flash / pasteurização instantânea (variante de HTST com aquecimento muito rápido e resfriamento controlado); Batch / LTLT (Low-Temperature Long-Time) para pequenos volumes ou produtos sensíveis; Abrasivos / híbridos (HPP, UHT etc.) para aplicações específicas. A Bermo® oferece tanto sistemas de troca térmica a placas (gaxetados e brasados) quanto soluções de pasteurização flash e conjuntos customizados para aplicações alimentícias sanitárias. Essas plataformas tornam possível construir linhas HTST para leite, sucos e água de coco com CIP integrado, controle automático e materiais inoxidáveis sanitários. 2 — Requisitos microbiológicos e parâmetros de processo (princípios aplicáveis) Leite (líquido, fluido): o parâmetro de referência amplamente aceito para HTST é o tratamento equivalente a 72 °C por 15 s (ou outro par T×t que garanta redução equivalente), com projeto do trocador para garantir regime turbulento e tempo de retenção mínimo para cada gota/partícula. A meta de projeto costuma ser garantir um 5-log de redução para agentes-alvo conforme Codex e normas locais. Sucos (frutas): requisitos dependem de pH e risco (juices com pH>4,6 exigem maior cuidado). Autoridades (ex.: FDA) recomendam definir temperatura/tempo como limites críticos em plano HACCP; HTST é amplamente usado para sucos, com parâmetros adaptados ao produto para garantir 5-log para patógenos de referência. Água de coco: literatura demonstra que tratamentos HTST (p.ex. 72 °C/15 s) são aplicáveis para segurança refrigerada e que regimes térmicos mais altos ou dois-estágios podem ser usados para shelf-stable; há estudos que mostram combinações alternativas (p.ex. 90 °C/5 min, 80 °C/15 min etc.) dependendo do objetivo (preservação vs. shelf-stable). A escolha do regime deve equilibrar segurança microbiológica e preservação de aroma/valor nutricional. 3 — Componentes chave do sistema Bermo® (arquitetura típica HTST / flash) Trocador de calor (core): trocadores de placas gaxetados (BP series) ou brasados (BLN series) Bermo® são usados para aquecimento e resfriamento. Placas com padrão corrugado maximizam coeficiente de troca (U) e reduzem área requerida, importante para minimizar footprint e consumo energético. Escolha: gaxetado (remontável → limpeza/inspeção) ou brasado (compacto, sem gaxetas → compacto e sem risco de vazamento de gaxeta). Bomba de processo e controle de vazão: bomba centrífuga com variador e medição de vazão constante (ou controle por pressão diferencial) para garantir tempo de retenção e velocidade que gerem regime turbulento (Re > crítica) nas placas/tubo de retenção. Tubo de retenção (holding tube) ou célula de retenção: dimensionado para o tempo de retenção exigido (ex.: 15 s a 72 °C para leite) com velocidade constante; em montagem industrial o cálculo L = Q × t (volume = vazão × tempo) determina comprimento/diâmetro. Seção de aquecimento: pré-aquecimento (recuperação de calor do produto quente), aquecimento final (geralmente por vapor direto em sistema de aquecimento indireto via placas), seguido de válvula de desvio / segurança que assegura que todo produto que não atingiu a temperatura seja recirculado ou descartado (diverter). Seção de resfriamento: resfriamento rápido até temperatura de envase/armazenagem usando água gelada, glicol ou água de resfriamento e trocador de placas. CIP e design sanitário: portas de limpeza e circuitos separados para soluções CIP, válvulas sanitárias e hastes sanitárias em AISI 316; superfície Ra adequada e projeto que minimize dead-legs. Automação / validação: PLC/SCADA com malha de controle de temperatura, válvula de controle de bypass/diverter, registro de lotes, alarmes de processo e relatórios de validação. (Bermo® customiza sistemas com automação e painéis). 4 — Especificações de projeto e seleção de equipamentos (por produto) Leite Topologia recomendada: HTST contínuo com trocador de placas gaxetado (se você precisa de desmontagem para limpeza e inspeção) ou brasado (para linhas compactas). Sistema com pré-filtração (filtro 25–50 µm) e possíveis etapas de homogenização antes do aquecimento. Materiais: AISI 316 / 316L em superfícies de contato; dobradiças e fixações em inox. Gaxetas certificadas para alimentos (EPDM/Silicone/PTFE conforme temperatura). Controles críticos: sensor de T antes e depois do aquecedor, cálculo de holding time, válvula diverter fail-safe (desvia produto se não atingir T). Validação: assegurar log e gravação (temperatura × tempo), testes microbiológicos (5-log reduction target), verificação periódica do holding time e do regime turbulento. Sucos (frutas) Sensibilidade do produto: variações amplas de pH, sólidos solúveis e presença de polifenóis exigem ajuste do regime térmico para minimizar alterações de cor/sabor. Em sucos mais ácidos é possível empregar regimes HTST menos severos; em sucos neutros ou com polpa pode ser necessário tratamento mais intenso ou pré-filtragem. Trocador recomendado: placas gaxetadas para capacidade média/alta com possibilidade de desmontagem e substituição de gaxetas (facilita manutenção). Para sucos com risco de incrustação (alto Brix) considerar padrão de placa que facilite escoamento e CIP intensivo. Água de coco Desafios específicos: muito sensível a oxidação e perda de aroma; presença de enzimas (p.ex. polifenol oxidase) e microrganismos. Existem dois caminhos industriais: HTST refrigerado (72 °C/15 s) para produtos refrigerados e regimes mais agressivos ou combinações (dupla etapa ou maior T×t) para shelf-stable. Estudos mostram HTST pode ser eficaz para refrigeração, e regimes mais altos (p.ex. 90 °C por curto tempo) usados para extensão de prateleira — sempre avaliando impacto sensorial. Projeto prático: trocador de placas com CIP rigoroso; controle de oxigênio dissolvido; envase asséptico ou envase sob atmosfera inerte se objetivo for shelf-stable. 5 — Cálculos e considerações de engenharia (resumo prático) Holding time (t): t = V / Q ; V = volume do tubo de retenção (m³), Q = vazão (m³/s). Projete com margem e inclua sensor/registro. Coeficiente de troca U e LMTD: dimensionamento do trocador por 'Q = U·A·LMTD, onde 'Q é energia requerida (kW), A é área, LMTD = log mean temperature difference. Escolha padrão de placa que otimize U vs perda de carga. Regime de escoamento: para garantir aquecimento homogêneo e evitar sub-pasteurização local, mantenha número de Reynolds suficiente (turbulento) nas passagens do trocador ou use dispositivos de promoção de turbulência e distribuição adequada de fluxo. Fouling/incrustação: alimentos açucarados e leite causam incrustação; selecione espaçamento de placa (passagem) e padrões que minimizem acúmulo e facilitem CIP; prever ΔT degradante e dimensionar limpeza química periódica. 6 — Higiene, CIP e materiais CIP: circuitos para saponificação + ácido (ou sanitizante) em sequência; sensores de condutividade e temperatura para validar limpeza; portas para inspeção e facilidade de desmontagem (no caso de gaxetados). Acabamento superficial: Ra ≤ 0,8 µm ou melhor onde for exigido; soldas passivadas e polidas. Materiais certificados por MTR se solicitado. Válvulas e instrumentação: válvulas sanitárias 3-A/DSM certificadas, instrumentos com proteção sanitária, válvulas de desvio (diverter) com atuação fail-safe. 7 — Automação, validação e rotinas de qualificação Automação: PLC com blocos de controle para aquecimento, bypass/diverter, controle de bombas, registro automático de temperatura, alarme e log de lote (com timestamps). Funções para auto-verificação e bloqueios (p.ex. não liberar envase caso diverter esteja aberto). Bermo® fornece integração e painéis conforme projeto industrial. Validação: protocolos IQ/OQ/PQ; testes de holding time com marcador térmico, mapeamento de temperatura, testes microbiológicos (coliformes, E. coli, Listeria quando aplicável). Em sucos com risco específico siga orientações FDA / Codex para o nível de redução desejado. 8 — Manutenção, troubleshooting e indicadores de performance Indicadores chave (KPIs): ΔT de troca térmica (queda indica incrustação), perda de carga nas placas (aumento indica incrustação), consumo energético por kg de produto, taxa de rejeitos (produto desviado), conformidade de registros de T×t, tempo e custo de CIP. Problemas típicos: incrustação nas placas (reduz U), falhas de gaxeta (vazamento cruzado → contaminação), sensores de T descalibrados, diverter com resposta lenta (risco de produto não pasteurizado ir para envase). Plano PPM deve incluir inspeção de placas, troca de gaxetas e calibração de instrumentos. 9 — Exemplo prático resumido (linha HTST Bermo® - conceitual) Capacidade: 1.000 L/h de leite (exemplo) Configuração: bomba de processo (VFD) → filtro 50 µm → trocador de placas gaxetado BP30 (pré-recuperador + aquecedor final) → holding tube (t = 15 s) → trocador resfriador até 4 °C → envase refrigerado. CIP integrado com circuito dedicados. Automação com PLC e diverter. (Bermo® fornece trocadores BP30 e linhas configuráveis conforme necessidade). 10 — Recomendações finais e boas práticas de especificação Defina o objetivo de shelf-life (refrigerado vs shelf-stable) antes de especificar regime térmico; isto decide se HTST basta ou se é preciso tratamento adicional. Escolha placas gaxetadas quando for preciso desmontagem/inspeção; escolha brazed quando footprint e menor risco de gaxeta forem prioritários. Projete diverter/recirculação e validação automática (registre T×t por lote e implemente alarmes fail-safe). Controle de O2 dissolvido e envase em atmosfera controlada para água de coco / sucos sensíveis. Planeje rotina CIP agressiva para produtos com alto Brix (sucos) e monotorização de ΔT/perda de carga. Exemplo de pasteurizador: Abaixo está um projeto conceitual detalhado para uma linha de pasteurização contínua HTST com capacidade 20.000 L/h (20 m³/h) pensada para leite / suco / água de coco usando trocadores de placas. 1 — Visão funcional (fluxo de processo) Alimentação → filtro gross (25–50 µm) → bomba de processo (VFD) → trocador recuperador (placas) pré-aquecimento (recuperação térmica) → aquecimento final (seção de aquecimento por vapor/água quente) → holding tube (tempo requerido p.ex. 15 s) → trocador resfriador (recuperação + resfriamento a temperatura de envase) → envase/refrigeração. Bypass / diverter fail-safe para descartar/recircular produto que não atingiu temperatura; circuito CIP integrado (saponificante → ácido → sanitizante). Painel PLC/SCADA para controlar T, tempo, válvula diverter, logs de lote, alarmes e registros para validação. 2 — Premissas de projeto (variáveis que podem ser alteradas) Capacidade: 20.000 L/h = 20 m³/h = 5,5556 L/s. Densidade e cp (assumidos): Leite: densidade 1,03 kg/L; cp ≈ 3.900 J/kg·K. Suco / Água de coco: densidade ≈1,00 kg/L; cp ≈ 4.180 J/kg·K (approximação água). Regime térmico de referência (padrão HTST): 72 °C por 15 s (para leite; para sucos/água de coco ajustar conforme pH e objetivo de shelf-life). Temperatura de entrada típica de produto refrigerado: 4 °C (caso contrário ajuste ΔT). Trocador de placas tipo gaxetado (remontável) ou brasado (compacto) conforme necessidade de limpeza/manutenção (Bermo® BP series). 3 — Cálculos principais (resumo e resultados) 3.1 Vazão mássica (exemplo - leite) Vazão volumétrica: 20.000 L/h = 5,5556 L/s. Vazão mássica (leite): 5,5556 L/s × 1,03 kg/L = 5,7222 kg/s. 3.2 Potência térmica requerida (aquecer de 4 → 72 °C) ΔT = 68 K. cp (leite) = 3.900 J/kg·K → 'Q = 'm·cp·ΔT = 5,7222 × 3.900 × 68 ≈ 1.517.533 W → ≈ 1.52 MW (≈ 1.52 kW × 1000). Para suco/água de coco (cp ≈ 4.180 J/kg·K): 'Q ≈ 1.58 MW. (Portanto conte ~1,52–1,58 MW de calor para aquecer 20.000 L/h de 4→72 °C). (cálculo mostrado para transparência — ajustável se entrada ≠ 4 °C). 3.3 Área estimada do trocador (seção de aquecimento) — estimativa conceitual Pressupostos: trocador de placas, coeficiente global de transferência U ≈ 2.500 W/m²·K (valor conservador para alimentos em placas; ajustar com fornecedor/BD). Seleção de utilidade: aquecimento por água quente a 90→80 °C (exemplo), produto 4→72 °C. LMTD calculado para esses fluxos ≈ 40,3 K (ver cálculo técnico). Área aproximada A = 'Q / (U·LMTD) = 1.517.533 / (2.500 × 40,27) ≈ 15,1 m². Para suco ('Q ≈ 1,579 kW) A ≈ 15,7 m². Observação: esses valores são estimativas conceituais para dimensionamento preliminar; fabricante (Bermo®) normalmente fornece seleção de placas (nº de placas e padrão) baseada em ΔP aceitável, tipo de placa (corrugação), e objetivo de recuperação (recuperador + aquecedor final + resfriador). 3.4 Holding tube (tempo de retenção) — 15 s Volume necessário = Q × t = (20.000 L/h) ÷ 3600 × 15 s = ≈ 83,33 L de volume dentro do tubo. Exemplos práticos (com ID internas típicas): Tubulação DN50 / ID ≈ 48.6 mm → volume por m ≈ 1,855 L/m ⇒ comprimento ≈ 83,33 / 1,855 ≈ 44,9 m. Aplicando fator de eficiência/prática (0,85) recomenda ≈ ~53 m. Tubulação DN65 / ID ≈ 60.3 mm → volume por m ≈ 2,856 L/m ⇒ comprimento ≈ 83,33 / 2,856 ≈ 29,2 m → com factor 0,85 ⇒ ~34 m. Recomendações: normalmente se usa diâmetro entre DN50–DN65 com helicoide (coiled tube) ou tubo longo em serpentina fixada, considerando perda de carga, limpeza e layout. Use índice de eficiência de instalação (0.85) para garantir tempo real. 3.5 Bomba de processo — estimativa motor Pressupor perda de carga total (trocadores + tubulação + holding tube) ~ H = 20–40 m (depende do design). Potência hidráulica ≈ ρ·g·Q·H. Para leite (ρ≈1.030 kg/m³), Q=0,005556 m³/s, H=30 m: potência ≈ 1,68 kW hidráulica. Contando eficiências e margem, selecionar motor 3–5 kW (dependendo NPSH, perdas e VFD). (dimensão preliminar — confirmar com curva da bomba). 3.6 Demanda de vapor (se aquecimento por vapor direto à superfície do casco/trocador) Se aquecimento por condensação de vapor (entalpia de vaporização ~2.080 kJ/kg para vapor saturado a pressões médias): vapor ≈ 'Q (kW) / λ (kJ/kg) Para 'Q ≈ 1.517 kW → necessidade ≈ 0,73 kg/s ≈ 2.626 kg/h de vapor saturado (ordem de grandeza). Ajustar conforme pressão de vapor e eficiência do sistema. 3.7 Refrigeração (se resfriar de 72 → 4 °C) A mesma ordem de magnitude de carga (≈1,5 MW) deve ser removida pelo circuito de água gelada/glicol. Dimensionar torre / chiller para ~1.6 MW (com margem). 4 — Lista de equipamentos (conceitual) — BOM preliminar Trocador de placas recuperador (gaxetado) — recuperador quente/frio (BP series Bermo®) — 1 unidade (área parcial) Trocador de placas final aquecedor (placas + câmara para vapor ou water-to-product) — 1 unidade — área total estimada ~15–18 m² distribuída entre recuperador e aquecedor final (configuração usual: recuperador cobre 60–80% e aquecedor final cobre o ΔT restante). Trocador de placas resfriador (recuperação + água gelada) — 1 unidade. Holding tube em AISI316 (coil ou serpentina), comprimento conforme diâmetro selecionado (ver §3.4). (DN50–DN65 recomendado) Bomba de processo (sanitária) com VFD, dimensionada conforme Q e curva H (motor 3–5 kW estimado). Válvula diverter (sanitária / fail-safe) com atuador pneumático / elétrico; sistemas de by-pass e recirculação. Filtros-inlet (25–50 µm), válvulas sanitárias 3-A, instrumentação (PT100/PT1000, transmissores de pressão, fluxo). Tanque buffer / surge (opcional) para estabilização de fluxo e lote. Painel PLC/SCADA + I/O para registro de T×t por lote, alarmes, HMI. Sistema CIP (tanque(s), bombas CIP, válvulas, sensores condutividade/temperatura). Instrumentos e acessórios: sensores de temperatura redundantes (avant/after heater), medidor de vazão (correlador ou coriolis), transmissor pressão, transmissor O2 dissolvido (se água de coco), válvula de segurança, sensor nível. Estrutura, skid, tubulações clamp sanitary, acessórios. 5 — Requisitos sanitários / materiais Superfícies de contato em AISI 316L, acabamento Ra ≤ 0,8 µm (ou melhores onde requerido). Soldas TIG e passivadas. Gaxetas certificadas para alimentos (EPDM/PTFE conforme T). Design com mínimo “dead legs”, pente sanitário e facilidade de desmontagem (no caso de gaxetados). Optionais: flange tri-clamp para pontos de amostragem. CIP: sequência típica alcalina → ácido → sanitizante; sensores de condutividade para validar limpeza. 6 — Automação, segurança e validação Lógicas essenciais (PLC): controle cascata aquecedor final (T out), controle diverter (logic: se T_out < setpoint → diverter fecha para envase e recircula), registro automático de dados (temperatura pré/final + tempo na holding), relatórios por lote, alarms (low T, high T, pump fail). Validação (IQ/OQ/PQ): IQ: documentação de as-built; OQ: verificação de intertravamentos, atuação diverter; PQ: testes microbiológicos (redução de log), ensaios de carteiras de temperaturas, repetibilidade de setpoint. Registro de 100% dos ciclos críticos durante validação. 7 — Espaço, CIP e layout (conceitual) Footprint skid modular (trocadores + bombas + painel) + holding tube serpentine (~30–55 m de tubo em espaço vertical/coil ou em canteiro linear conforme layout). Prever área técnica para tanque CIP, bombas e acesso para manutenção. Prever escotilhas de inspeção e plataforma para leitura/manutenção. 8 — Padrões, testes e documentação Aplicar as normativas locais de pasteurização (ex.: 72 °C/15 s para leite; para sucos/água de coco seguir regulamentação local/ exigências de shelf-life). Fornecer certificados MTR dos materiais em contato, certificados de teste (hydro, seat/shell se aplicável), e relatório de ensaios de comissionamento (IQ/OQ/PQ). 9 — Indicadores de performance e manutenção preventiva KPIs: ΔT de trocador & perda de carga (indicadores de fouling), consumo de vapor (kg/h) e consumo de refrigeração (kW), taxa de rejeito / lote, tempo de CIP, e conformidade T×t. PPM: inspeção de placas periodicamente (em gaxetado), troca de gaxetas conforme ciclo de operação, calibração PT100/flow, ensaios de bosch/biológicos conforme PQ. 10 — Estimativas rápidas de utilidades (ordem de grandeza) Vapor (aquecimento): ~2.600–2.700 kg/h de vapor saturado (ordem de grandeza para 1,52 MW). Ajustar com pressão/temperatura de vapor real e rendimento do sistema. Chiller / água gelada: ~1,6 MW de refrigeração para resfriar produto (dependendo recuperação térmica; se usar recuperação eficiente a carga de chiller cai consideravelmente). Eletricidade (bombas, controles): bombas + automação ~ 5–10 kW contínuos (apenas estimativa de utilidade elétrica direta; movers adicionais para CIP/chiller não inclusos). 11 — Observações técnicas e recomendações finais Recuperação térmica: projete o sistema com um recuperador de alto desempenho para reduzir muito a carga de vapor e de refrigeração — normalmente >70% de recuperação é viável em linhas bem projetadas. Isso reduz o vapor de ~2,6 t/h para fração muito menor. (configuração recuperador + aquecedor final + resfriador). Escolha gaxetado vs brasado: para sucos/água de coco com alto Brix e maior necessidade de limpeza, placas gaxetadas (remontáveis) facilitam manutenção; para linhas compactas e sem necessidade frequente de abertura, brasado é mais compacto. Holding tube: definir DN com base em perda de carga e arranjo físico — DN65 reduz o comprimento necessário (≈34 m com factor de montagem) e facilita layout; DN50 demanda ~53 m com factor 0,85 (mais comprido). Use coiled tube para economia de área. Plano de validação microbiológica: PQ com amostras representativas, replicações e testes para patógenos-alvo e carga de deteriorantes, registro e rastreabilidade por lote.